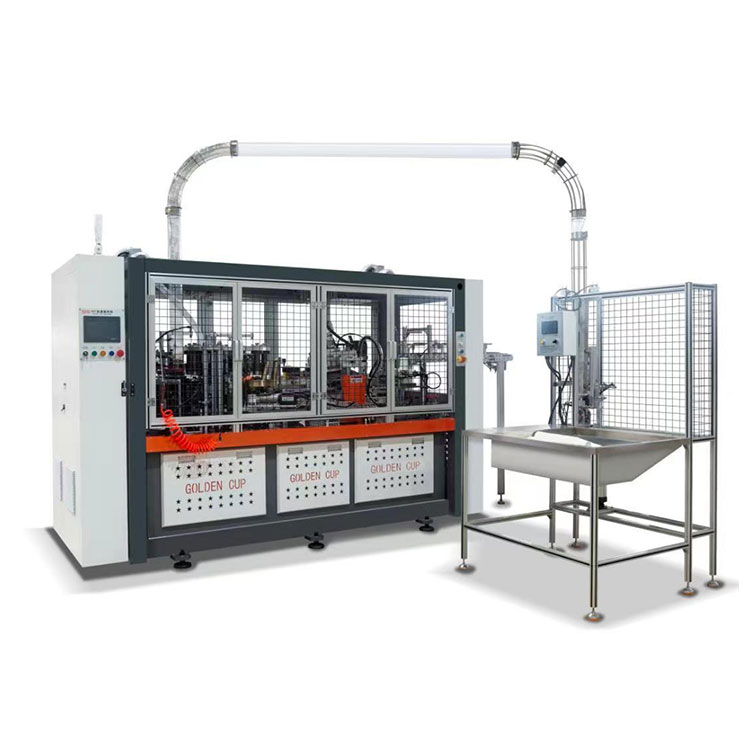
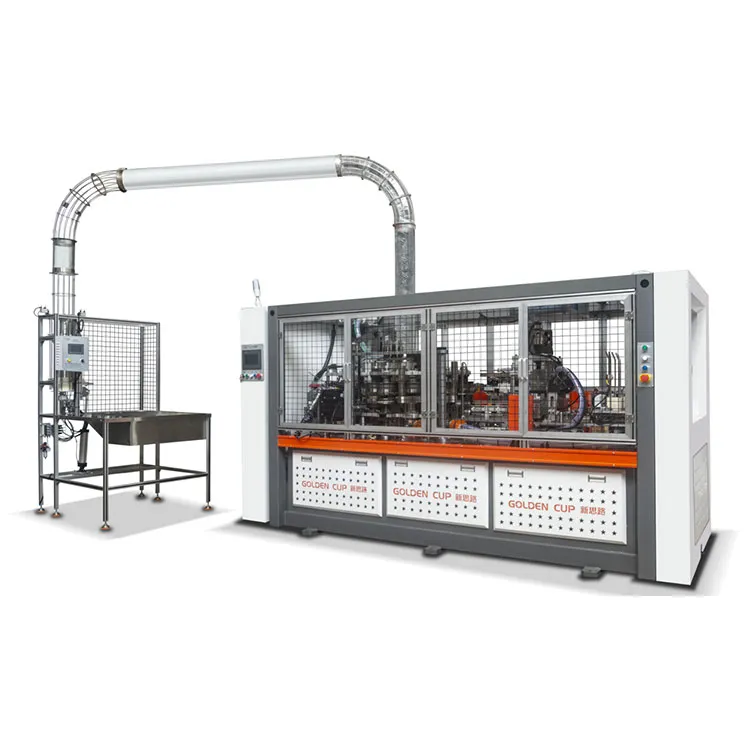
Skiftet mot fiberbaserade livsmedelsförpackningar har placerat oöverträffad press på tillverkarna att leverera skålar som är strukturellt pålitliga, visuellt konsekventa och kompatibla med moderna barriärbeläggningar. DeXSL-2000S/XSL-2000F salladsskålmaskin / fyrkantig pappersskålmaskinhanterar denna konvergens av krav genom en formningsplattform med dubbla modeller som skiljer produktion av runda skålar från produktion av fyrkantiga skålar samtidigt som kärntransmission, kontroll och hygienteknik delas. Den här artikeln undersöker maskinens tekniska arkitektur, materialkompatibilitet, underhållslogik och integrationsvägar, och erbjuder produktionsingenjörer och förpackningsstrateger en strukturerad referens för att utvärdera om plattformen överensstämmer med högvolym, hållbarhetsdriven foodserviceverksamhet.
- Varför fiberbaserad skål efterfrågan omformar produktionsprioriteringar
- Dual-Model Logic: Rund vs. fyrkantig skålformning
- Teknisk arkitektur och rörelsekontroll
- Hygienteknik och underhåll Tillgänglighet
- Materialkompatibilitet och barriärprestanda
- Integration med sleeve och inspektionssystem
- Prestandagränser och operativa verkligheter
- Vanliga frågor
1. Varför fiberbaserad skålefterfrågan omformar produktionsprioriteterna
Foodserviceoperatörer navigerar en strukturell förändring i hur färdigmat paketeras. Regulatoriskt tryck på engångsplaster, i kombination med konsumenternas preferenser för komposterbara och återvinningsbara material, har påskyndat ersättningen av gjutna plastskålar med kartongalternativ över salladsbarer, molnkök och snabbservicekedjor. Pappersskålsformat står nu för en växande andel av takeaway-matförpackningar, och den globala pappersskålsmarknaden har beräknats expandera med en sammansatt årlig takt på ungefär 6,5 % till början av 2030-talet[referens:0]. Denna expansion är inte bara en volymberättelse; det är en specifikationshistoria, eftersom fiberskålar måste prestera under förhållanden som plast tidigare hanterat utan klagomål.
Salladsskålar introducerar en specifik uppsättning tekniska begränsningar. De kräver tillräcklig styvhet för att motstå deformation när de är fyllda med täta, fuktiga ingredienser. De behöver barriärlager som förhindrar fuktvandring och oljefärgning utan att kompromissa med återvinningsbarheten. De måste häcka effektivt för logistik samtidigt som de separeras rent under avtäckning på höghastighetslinjer. Och de bär i allt högre grad märkesgrafik som kräver exakt sömbildning och dimensionell repeterbarhet. För produktionsteam,XSL-2000S/XSL-2000F salladsskålmaskin / fyrkantig pappersskålmaskinplattformen kommer in i detta landskap inte som en generisk koppformare utan som ett skålfokuserat system med distinkta runda och fyrkantiga konfigurationer.
2. Logiken med dubbla modeller: Formning av runda och fyrkantiga skålar
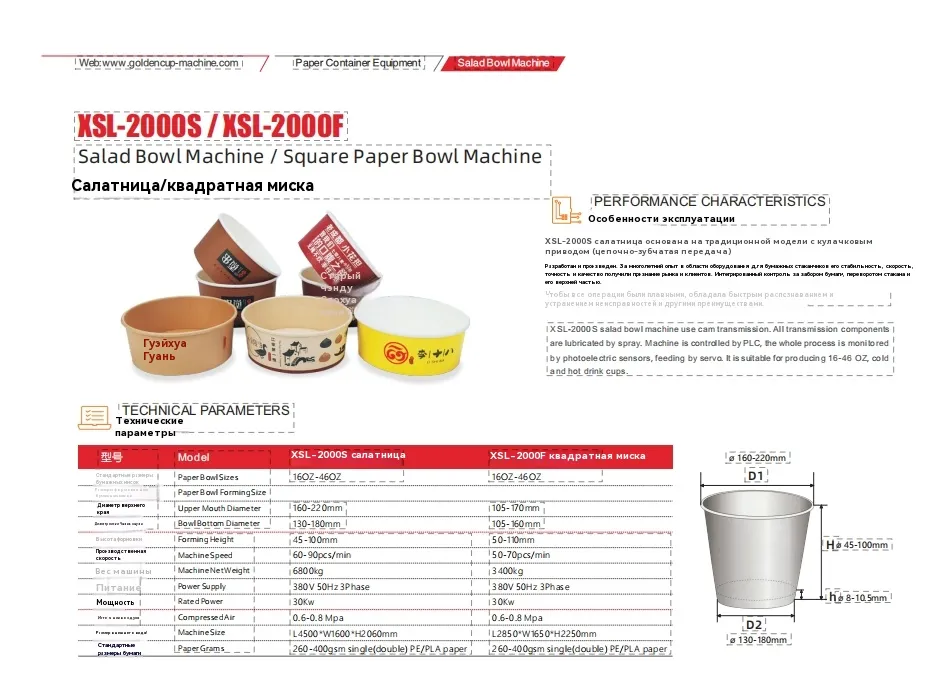
Plattformen är organiserad kring två modellvarianter som delar ett gemensamt styr- och transmissionsfundament men som skiljer sig i form av geometri. XSL-2000S är konfigurerad för runda salladsskålar, med en formningsstorlek på 160–220 mm i övre mundiameter och 130–180 mm i bottendiameter, med en formningshöjd på 45–100 mm. XSL-2000F är den fyrkantiga skålkonfigurationen, med en övre mynningsdiameter på 105–170 mm, en bottendiameter på 105–130 mm och en formhöjd på 50–110 mm. Båda varianterna adresserar bandet med en kapacitet på 16–46 oz som dominerar sallad, spannmålsskål och måltidsförpackningar.
Detta tillvägagångssätt med dubbla modeller är viktigt eftersom fyrkantiga skålar och runda skålar inte är utbytbara i nedströmsdrift. Fyrkantiga format maximerar volymetrisk effektivitet under transport och hyllpresentation, medan runda format passar in med konventionella lockinventarier och cirkulära avtappningsverktyg. Ett produktionsgolv som betjänar flera kunder eller menyprogram drar nytta av en enda maskinfamilj som kan konfigureras till endera geometrin utan att bygga om hela driftlogiken kring en obekant plattform.
Delad plattformsegenskaper
- Strukturell separation i skrivbordsstilisolerar formningsformen från transmissionsenheten och håller produktzonen skild från smorda mekaniska komponenter[referens:1].
- Slutna transmissionssystemsitter under bordsramen, med automatisk smörjning och en indexeringsmekanism av cylindertyp för mjuk indexeringsrörelse[referens:2].
- PLC-baserad styrningmed fotoelektrisk spårning och servomatning stöder repeterbara formningscykler och minskar manuellt ingrepp under storleksjusteringar[referens:3].
3. Teknisk arkitektur och rörelsekontroll
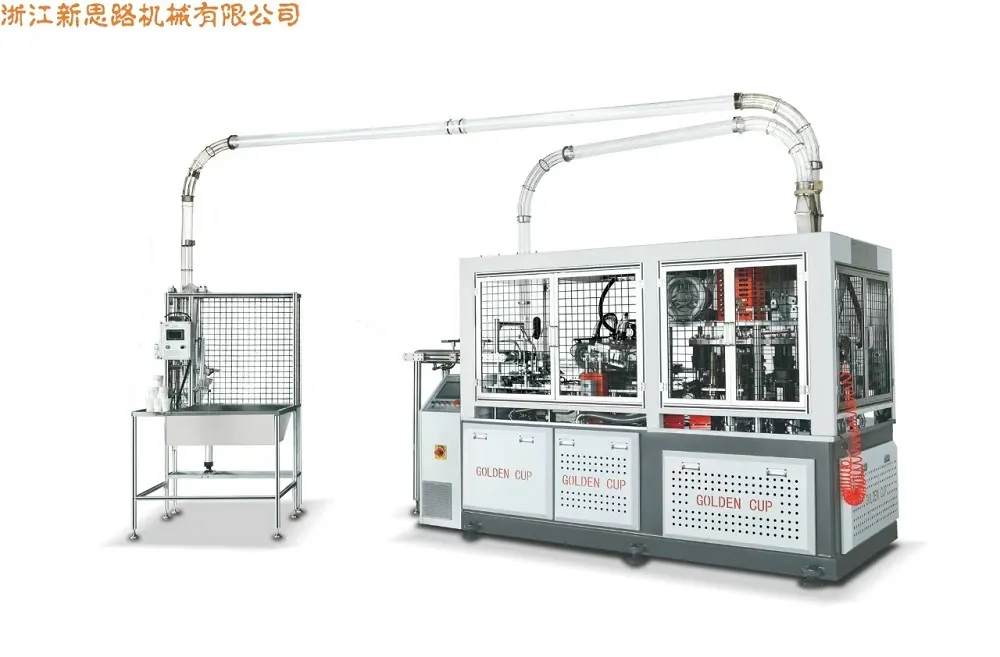
Maskinens rörelsearkitektur är uppbyggd kring en kamdriven transmission med längsgående axeldrift. Kamtransmission är ett medvetet val vid formning av skålar eftersom den producerar en mekaniskt synkroniserad sekvens av ämnesinmatning, förformning, slutformning och utkastning utan att enbart förlita sig på elektronisk tidtagning för varje axel. Resultatet är en rytm som är mekaniskt definierad och därför mindre känslig för mindre fluktuationer i servorespons under långa produktionskörningar.
Servomatning styr introduktionen av blankpapper, medan fotoelektrisk spårning övervakar registreringen av förtryckt papper. Denna kombination är särskilt relevant för skålar som bär märkesgrafik eller barriärbeläggningar applicerade i register. När det utskrivna mönstret driver, detekterar det fotoelektriska systemet avvikelsen och servomatningen korrigerar ämnets position innan formningen. Styrsystemet konsoliderar dessa funktioner i ett enda PLC-gränssnitt, vilket gör att operatörer kan justera formningsparametrar och övervaka feltillstånd från en panel istället för att koordinera separata delsystem.
Kärnrörelse och kontrollelement
- Kamöverföring:mekaniskt synkroniserad formningssekvens med längsgående axeldrift.
- Indexering av fattyp:mjuk och hållbar intermittent rörelse för formbordet.
- PLC-kontroll:centraliserad parameterhantering och feldiagnostik.
- Servomatning:exakt positionering av ämnet, speciellt för registrerat tryck.
- Fotoelektrisk spårning:kontinuerlig registreringsövervakning under produktionen.
4. Hygienteknik och underhåll Tillgänglighet
I produktion av förpackningar i kontakt med livsmedel är hygien inte en finish som appliceras i slutet av linjen; det är en egenskap hos maskinens geometri. Plattformens struktur i skrivbordsstil skapar en fysisk separation mellan formningsområdet och transmissionssystemet. Pappersdamm och fiberskräp som genereras under formningen stannar kvar i produktzonen, medan smorda kammar, axlar och indexeringsmekanismer förblir inneslutna nedanför. Denna separation minskar risken för att smörjmedel migrerar in i produktströmmen och förenklar rengöringen eftersom operatörer inte navigerar runt utsatta mekaniska länkar.
Automatisk smörjning av transmissionskomponenterna stödjer underhållsplaneringen ytterligare. Istället för manuella smörjintervall som beror på förarens disciplin, får den medföljande transmissionen smörjmedel genom ett kontrollerat system. För anläggningar som kör flera skift minskar detta variationen som införs av manuella underhållsscheman och håller växellådan i ett mer stabilt driftstillstånd över tiden.
Underhållsorienterade designval
- Skapar formtillgänglighet utan att demontera transmissionskåpan.
- Slutna smörjpunkter minskar exponeringen för pappersdamm och fiberskräp.
- Pipindexering minskar stötbelastningen jämfört med vissa intermittenta drivalternativ.
- PLC-diagnostik förkortar felsökningstiden genom att identifiera felplatser och tillstånd.
5. Materialkompatibilitet och barriärprestanda
Maskinen accepterar enkel-PE, dubbel-PE och PLA-bestruket papper i intervallet 260–400 GSM för båda modellvarianterna. Detta materialfönster är betydelsefullt eftersom det spänner över det praktiska utbudet av skålapplikationer. Lättare buljonger i den nedre delen av sortimentet passar torra eller minimalt fuktiga innehåll, medan tyngre buljonger och dubbla PE- eller PLA-beläggningar stödjer sallader med dressingar, spannmålsskålar med såser och kylda måltidsförberedande format som lägger uthålligt fukttryck på sömmen och bottenradien.
PLA-bestruket papper har blivit allt mer relevant när varumärken söker komposterbara barriärlösningar som passar ihop med fiberåtervinningsströmmar. Maskinens formningsparametrar kan justeras för att passa de något annorlunda glid- och värmeresponsegenskaperna hos PLA jämfört med polyeten. Tillverkare som utvärderar en övergång från PE till PLA bör validera formningstemperatur, uppehållstid och sömtryck på det specifika pappersmaterial de tänker använda, eftersom beläggningskemin varierar mellan leverantörer och maskinens PLC tillåter receptlagring för repeterbara växlingar.
| Specifikation | XSL-2000S (rund salladsskål) | XSL-2000F (fyrkantig pappersskål) |
|---|---|---|
| Pappersskålstorlekar | 16 oz – 46 oz | 16 oz – 46 oz |
| Övre mundiameter | 160 – 220 mm | 105 – 170 mm |
| Bottendiameter | 130 – 180 mm | 105 – 130 mm |
| Formningshöjd | 45 – 100 mm | 50 – 110 mm |
| Maskinhastighet | 60 – 90 st/min | 50 – 70 st/min |
| Maskinens nettovikt | 680 kg | 3 400 kg |
| Strömförsörjning | 380 V 50 Hz 3-fas | 380 V 50 Hz 3-fas |
| Märkeffekt | 30 kW | 30 kW |
| Tryckluft | 0,6 – 0,8 Mpa | 0,6 – 0,8 Mpa |
| Maskinstorlek | L4500 × B1600 × H2060 mm | L2850 × B1650 × H2250 mm |
| Pappers gram | 260 – 400 GSM (enkel/dubbel PE/PLA) | 260 – 400 GSM (enkel/dubbel PE/PLA) |
6. Integration med hylsa och inspektionssystem
En skålformningsmaskin fungerar sällan som en isolerad ö i en mogen produktionsanläggning. Plattformen stöder anslutning till XSL-1500TW-hylsapplikatorn, vilket möjliggör tillverkning av dubbelväggiga eller krusade väggar[referens:4]. Dubbelväggkonstruktion förbättrar isolering och strukturell styvhet, medan rippelväggsgeometri tillför både termisk prestanda och en distinkt taktil yta som märken använder för premiumpositionering. Möjligheten att lägga till en hylsapplikator nedströms innebär att samma formningsplattform kan tjäna både enkelväggiga och dubbelväggiga produktlinjer utan att duplicera basformningstillgången.
Valfri visuell inspektion kan också integreras för automatisk kvalitetsdetektering[referens:5]. Visuell inspektion är särskilt värdefull för skålar med tryckt grafik eller kritiska dimensionstoleranser, eftersom det kan flagga felinriktning av sömmar, beläggningshopp eller dimensionsförskjutning innan färdiga skålar når packning. För verksamheter som förser livsmedelskedjor med strikta förpackningsspecifikationer ger detta inspektionsskikt en dokumenterad kvalitetsrapport snarare än att endast förlita sig på periodisk manuell provtagning.
Nedströms kompatibilitetsvägar
- XSL-1500TW hylsa applikator:övergår enkelväggformning till dubbelvägg- eller krusningsväggproduktion.
- Visuell inspektionsmodul:automatisk detektering av dimensions- och tryckavvikelser.
- Gränssnitt för avsättning och räkning:kompatibel med standard nedströmshanteringsutrustning.
- PLC-receptlagring:stöder snabb omställning mellan skålstorlekar och materialspecifikationer.
7. Prestationsgränser och operativa verkligheter
Publicerade hastighetssiffror för XSL-2000S indikerar ett maskinhastighetsområde på 60–90 stycken per minut, med marknadsföringsmaterial som refererar till upp till 120 behållare per minut under vissa förhållanden[referens:6][referens:7]. Distinktionen har betydelse för produktionsplaneringen. Den högre siffran kan återspegla optimerat material, idealiska formningsförhållanden eller en specifik konfiguration, medan intervallet 60–90 st/min representerar ett praktiskt arbetsband. Ingenjörer som utvärderar plattformen bör behandla det nedre till mittenområdet som den realistiska planeringsbasen och validera den faktiska genomströmningen med deras specifika pappersmaterial, skålgeometri och beläggningstyp.
XSL-2000F kvadratisk konfiguration har ett separat hastighetsområde på 50–70 st/min. Fyrkantsformning introducerar ytterligare geometriska begränsningar jämfört med rundformning, eftersom hörnradier och plana sidoväggar kräver olika materialflöde och sömkontroll. Maskinens tyngre nettovikt – 3 400 kg för F-varianten jämfört med 680 kg för S-varianten – återspeglar den mer omfattande formningsstrukturen som krävs för en kvadratisk skålgeometri. Dessa skillnader är inte nackdelar; de är tekniska kompromisser som produktionsteam bör kartlägga mot sin faktiska produktmix innan de bestämmer sig för en konfiguration.
Checklista för verksamhetsutvärdering
- Materialvalidering:bekräfta att det valda pappersmaterialet och beläggningen faller inom intervallet 260–400 GSM och fönstret för enkel/dubbel PE eller PLA-kompatibilitet.
- Verktygsbyte:planera för byten av form- och formverktyg vid byte mellan skålstorlekar eller mellan runda och fyrkantiga modeller.
- Lufttillförsel stabilitet:bibehåll 0,6–0,8 MPa tryckluft för att stödja konsekvent formning och utstötning.
- Kraftinfrastruktur:verifiera 380 V 50 Hz trefasförsörjning och 30 kW märkeffekt.
- Nedströms synkronisering:bekräfta att hylsapplicerings- och inspektionsmoduler är tidsinställda till den faktiska uteffekten snarare än det teoretiska maximum.
8. Vanliga frågor
Vad är den primära skillnaden mellan XSL-2000S och XSL-2000F?
Kan maskinen köra PLA-bestruket papper utan att byta hårdvara?
Hur stödjer maskinen dubbelväggig skålproduktion?
Vilka underhållskrav bör operatörerna räkna med?
Finns visuell inspektion tillgänglig för kvalitetskontroll av tryckt skål?
Slutsats: En plattform byggd kring verkligheten av fiberskålproduktion
Övergången från plast- till fibermatsförpackningar är inte ett enkelt materialbyte. Det kräver formning av plattformar som kan hantera barriärbestruket papper, bibehålla dimensionell disciplin över långa körningar och integreras med nedströms sleeving och inspektion utan att skapa nya flaskhalsar. DeXSL-2000S/XSL-2000F salladsskålmaskin / fyrkantig pappersskålmaskinsvarar på dessa realiteter genom en dubbelmodellarkitektur som delar kontrolllogik, hygienseparation och materialkompatibilitet över runda och fyrkantiga skålformat. För produktionsmiljöer där flexibilitet över skålgeometrin är lika viktig som råhastighet, ger plattformen en strukturellt sammanhängande utgångspunkt snarare än en ensidig koppformare anpassad för ett annat jobb.
Tillverkare som utvärderar denna plattform bör börja med en tydlig karta över sin produktmix, materialspecifikationer och nedströmsutrustning. Maskinens PLC-recept, modulära hylsor och inspektionsalternativ och separation av produktzon från transmissionszon stödjer alla en stegvis adoptionsväg. Eftersom fiberbaserade salladsskålar fortsätter att tränga undan plast i livsmedelsservice och detaljhandelskanaler, kommer värdet av ett formningssystem som kan utvecklas med formatförändringar och beläggningsframsteg att förbli centralt i produktionsstrategin.
För ingenjörsteam som vill anpassa formningsförmågan till hållbarhetsmål och matservicespecifikationer för stora volymer, är nästa steg ett direkt tekniskt samtal.Golden Cupupprätthåller applikationstekniska resurser för att stödja materialförsök, verktygskonfiguration och integrationsplanering för både XSL-2000S- och XSL-2000F-varianterna. Oavsett om kravet är rund skål genomströmning, kvadratisk skål volymetrisk effektivitet, eller en kombinerad linje med hylsa och visuell inspektion, är plattformens arkitektur utformad för att konfigureras snarare än att byggas om.
Kontakta ossför att diskutera dina skålformningskrav och begära en skräddarsydd konfigurationsgranskning.
Kontakta oss